Винты повсеместно встречаются в нашей повседневной жизни, используются везде, от сборки мебели до строительства сложных, тяжелых машин. Если вы когда-нибудь задумывались, как изготавливаются эти необходимые крепежи, мы здесь, чтобы дать вам возможность заглянуть внутрь.
Как изготавливается винт? 3 основных метода производства
Прежде чем углубиться в реальный пример изготовления винтов, давайте сначала рассмотрим три наиболее распространенных метода изготовления винтов: холодную штамповку, горячую штамповку и механическую обработку.
Холодная формовка (также известная как холодная высадка) — это процесс формирования винта без нагрева стали. Это достигается путем удара или прессования материала внутри формы.
Горячая ковка — это процесс нагрева стали до температуры, при которой она становится пластичной, а затем придание ей формы с помощью штампа.
Механическая обработка — это процесс удаления стали для достижения желаемых размеров винта.
Каждый из этих методов имеет свой набор преимуществ и недостатков, что делает один из них более подходящим для конкретного применения, чем другие. Например, в Wilson-Garner мы часто выбираем холодную штамповку, потому что она исключительно хорошо работает с такими материалами, как легированная и углеродистая сталь, повышая их прочность за счет явления, известного как «наклеп».
Узнайте больше об общих методах изготовления винтов.здесь.
Процесс изготовления винта: пошагово с фото
Теперь давайте посмотрим на один из этих процессов изготовления винтов в действии. Это винт холодной штамповки, который мы недавно изготовили здесь, в Wilson-Garner. Он изготовлен из легированной стали.
Вот 10 шагов, которые мы предпринимаем для изготовления этой детали, а также фотографии всего процесса. Обратите внимание, что это всего лишь одна деталь, и поскольку мы производим крепеж по спецификациям, процесс изготовления других винтов может отличаться.
1. Отсечка
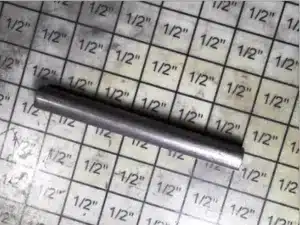
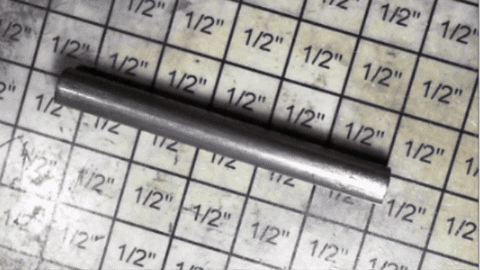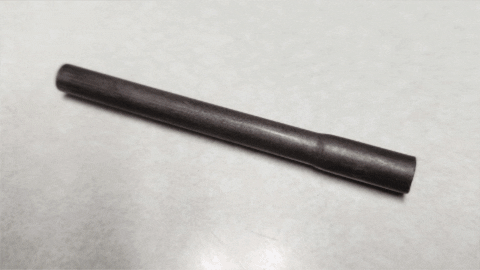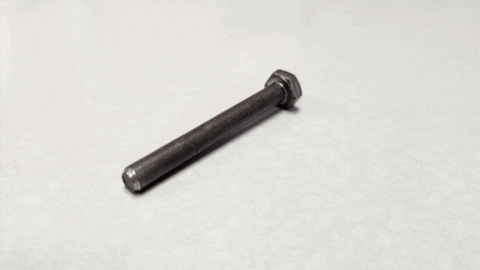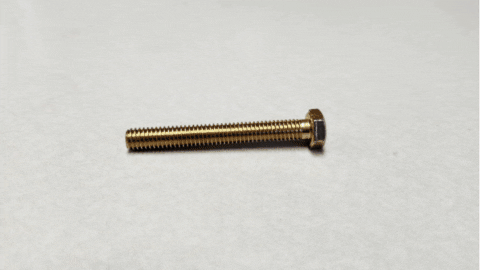
Наша команда берет пруток из легированной стали и режет его по длине.
2. Пуля с покрытием
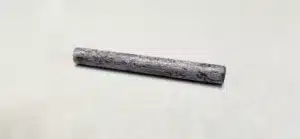
Мы называем отрезанный материал слизью. Для этой детали нам нужно было покрытие, обеспечивающее смазку и облегчающее холодную формовку.
3. Расстроен
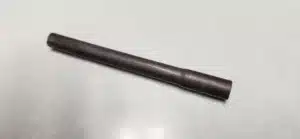
Это наш первый удар. Мы ударяем по заготовке в большом прессе, чтобы увеличить один конец винта, где будет головка.
4. Заголовок
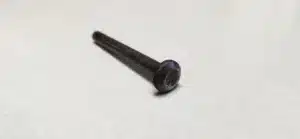
Это наш второй удар, который также выполняется в прессе. Головка винта полностью сформирована на этом этапе.
5. Обрезка
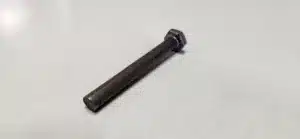
Это наш третий удар, который делается в обрезном прессе. Он обрезает голову до заданной формы.
6. Указывание
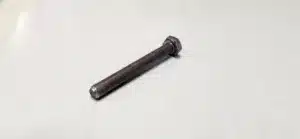
Это наш четвертый и последний удар, который ставит точку на конце винта, противоположном головке. Как видите, технически это не истинная точка, а угол.
7. Накатка резьбы
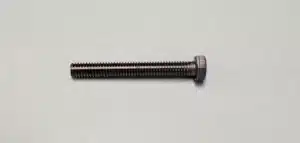
Далее накатываем резьбу шурупа с помощью камышового валика. В то время как некоторые производители крепежа нарезают резьбу, мы фанаты накатывания. Мы считаем, что результаты более точные и долговечные.
8. Обеспечение качества – Часть 1
После накатки резьбы винт почти готов — мы называем это «готовым по размеру». Однако ему еще предстоит пройти некоторые проверки и быть завершенным.
На первом этапе контроля качества мы гарантируем, что все размеры винтов находятся в пределах допуска.
9. Отделка
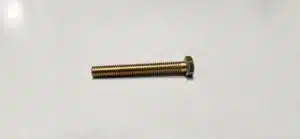
Как только винт проходит первый этап контроля качества, мы отправляем его партнеру для гальванического цинкования. Мы не занимаемся внутренней отделкой и обшивкой.
10. Обеспечение качества – Часть 2
Когда мы получим винт обратно, мы проведем второй этап контроля качества, чтобы убедиться, что деталь соответствует всем требованиям (размеры, материал, твердость, толщина покрытия и т. д.). Если на резьбе, добавленной в процессе нанесения покрытия, есть какие-либо вмятины или заусенцы, мы повторно накатываем резьбу еще раз, чтобы обеспечить правильный размер детали.
После этого винт готов к отправке!